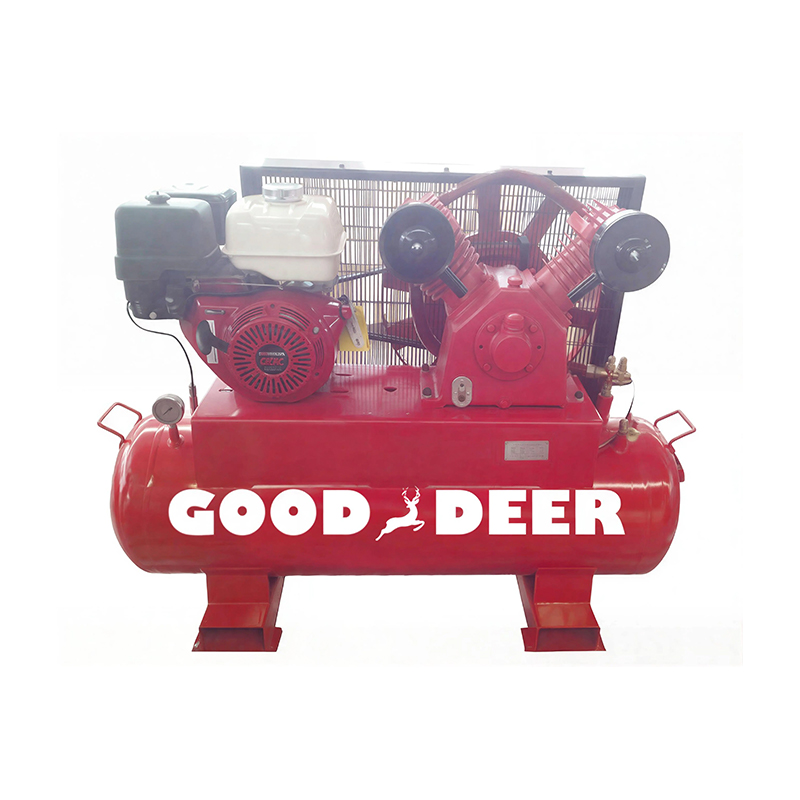

Når du velger mellom a stempel luftkompressor og a skruluftkompressor , avgjørelsen kommer ned til tre kjernefaktorer: driftssyklus, luftbehovsvolum og budsjett. Som et direkte svar: stempelkompressorer er det riktige valget for intermitterende applikasjoner med lavere volum med et begrenset forhåndsbudsjett , mens skrueluftkompressorer er spesialbygde for kontinuerlig, høyvolum industriell drift der energieffektivitet og oppetid over år med tjeneste rettferdiggjør den høyere kapitalkostnaden. Å velge feil type for applikasjonen fører til for tidlig feil, for høye energikostnader eller kronisk undertilførsel av luft - alle kostbare problemer å fikse etter installasjonen.
Hvordan hver kompressortype fungerer
Hvordan en stempelluftkompressor fungerer
En stempelluftkompressor - også kalt en stempelkompressor - bruker ett eller flere stempler drevet av en veivaksel for å komprimere luft inne i en sylinder. Når stempelet beveger seg ned, trekker det luft inn gjennom en inntaksventil. Når den beveger seg opp igjen, tvinger den luft gjennom en utløpsventil inn i en lagertank. Dette er en grunnleggende intermitterende, syklisk prosess : stempelet komprimerer et fast volum luft per slag, lagrer det i en mottakertank, og sykler deretter av når tanken når sitt utkoblingstrykk.
Stempelkompressorer er tilgjengelige i ett-trinns konfigurasjoner (trykk opp til 150 psi / ~10 bar ) og to-trinns konfigurasjoner (opp til 175–200 psi / 12–14 bar ), hvor luft komprimeres to ganger med mellomkjøling mellom trinn for høyere effektivitet ved forhøyet trykk.
Hvordan en skrueluftkompressor fungerer
En roterende skrueluftkompressor bruker to spiralformede rotorer i inngrep - en hann, en hunn - som roterer i motsatte retninger inne i et nøyaktig maskinert hus. Når rotorene dreier, trekkes luft inn i den ene enden, fanget i det gradvis reduserende rommet mellom rotorlobene, og slippes ut ved høyere trykk fra den andre enden. Dette er en kontinuerlig kompresjonsprosess uten pulsering og uten behov for en mottakertank i mange applikasjoner. De fleste industrielle skruekompressorer er oljeinjisert (olje oversvømmer kompresjonskammeret for å tette klaringer, avkjøle luften og smøre rotorene), selv om det finnes oljefrie varianter for sensitive bruksområder.
Skruekompressorer opererer vanligvis kl 100–200 psi (7–14 bar) for standard industriell bruk, med spesialiserte høytrykksmodeller 500 psi (35 bar) eller mer.
Stempel vs skruekompressor: direkte sammenligning av spesifikasjoner
| Parameter | Stempel luftkompressor | Skruluftkompressor |
|---|---|---|
| Kompresjonsmetode | Gjensidig (intermitterende) | Roterende (kontinuerlig) |
| Typisk driftssyklus | 25–75 % (modellavhengig) | 100 % kontinuerlig |
| Strømningshastighet (FAD) | 0,5–50 CFM (liten til middels) | 10–3000 CFM (middels til stor) |
| Driftstrykk | Opptil 200 psi (standard); høyere med flertrinns | 100–175 psi typisk; opptil 500 psi spesialitet |
| Energieffektivitet (spesifikk effekt) | Høyere kW per CFM (mindre effektiv ved full belastning) | Lavere kW per CFM; VSD-modeller sparer opptil 35 % |
| Støynivå | 70–90 dB(A) | 60–75 dB(A) |
| Luftleveringskvalitet | Pulserende; krever tank og etterkjøler | Glatt, konsekvent; minimal pulsering |
| Forhåndspris (10 hk) | $800–$3000 | $4000–$12.000 |
| Levetid | 5 000–10 000 timer typisk | 60 000–100 000 timer med riktig vedlikehold |
| Vedlikeholdskompleksitet | Høyere (slitasje på ventiler, ringer, stempler) | Nedre (primært olje, filter, separatorskift) |
| Fotavtrykk | Kompakt (med tank); bærbare alternativer tilgjengelig | Større; gulvmonterte industrienheter |
Duty Cycle: Den mest kritiske differensiatoren
Driftssyklus er prosentandelen av tiden en kompressor kan kjøre innenfor en gitt periode uten å overopphetes eller forårsake for tidlig slitasje. Det er den viktigste enkeltfaktoren som bestemmer hvilken kompressortype som hører hjemme i din applikasjon - viktigere enn pris eller merke.
- Stempelkompressorer av forbrukerkvalitet bærer vanligvis en 50 % driftssyklus — de må hvile så lenge de løper. En kompressor vurdert til 50 % driftssyklus som kjører 8 timer per dag, kan bare komprimere aktivt i 4 av disse timene.
- Industrielle stempelkompressorer (heavy-duty totrinnsmodeller) kan nå 75 % driftssyklus , egnet for krevende verksteder, men som fortsatt krever avkjølingsperioder.
- Roterende skruekompressorer operere kl 100 % driftssyklus på ubestemt tid. De er designet for kontinuerlige produksjonsmiljøer hvor kompressoren går hele dagen, hver dag.
Å kjøre en 50 %-klassifisert stempelkompressor med 90 % driftssyklus i en produksjonssetting reduserer ikke bare effektiviteten – det ødelegger maskinen. Overopphetede sylindervegger, rillede stempler og brente ventilplater er det forutsigbare resultatet. Det er derfor enhver applikasjon som krever mer enn 6–7 timers daglig kompressordriftstid bør standard til en skruemaskin med mindre det er en tvingende grunn til noe annet.
Energieffektivitet og driftskostnader over tid
Innkjøpsprisen på forhånd er bare en brøkdel av en kompressors totale eierkostnader. Energi utgjør vanligvis 70–80 % av en kompressors levetidskostnad i kontinuerlig industriell bruk, dvergmessig vedlikehold og kapitalutgifter. Det er her skruekompressorer får en avgjørende langsiktig fordel.
Spesifikk kraft: effektivitetsbenchmark
Spesifikk effekt (kW per 100 CFM utgang) er standard effektivitetsmåling. Moderne skruekompressorer med fast hastighet leverer ca 15–18 kW per 100 CFM , mens equivalent piston compressors typically require 20–25 kW per 100 CFM ved sammenlignbare trykk. I industriell skala oversetter denne forskjellen seg til tusenvis av dollar i årlig strømbesparelse.
Variable Speed Drive (VSD) skruekompressorer
Den viktigste energiutviklingen i trykkluft er VSD-skruekompressoren (også kalt variabel frekvensdrift, VFD), som modulerer motorhastigheten for å matche sanntidsluftbehovet i stedet for å kjøre med fast hastighet og losse når etterspørselen faller. I anlegg med variabel luftbehov - som beskriver de fleste produksjonsoperasjoner - VSD skruekompressorer reduserer energiforbruket med 20–35 % kontra alternativer med fast hastighet. På en 50 hk kompressor som kjører 6000 timer per år med 0,12 USD/kWh, representerer en energibesparelse på 30 % omtrentlig $8.000–$12.000 per år i reduserte strømkostnader.
Stempelkompressor Effektivitet Virkelighet
Stempelkompressorer sløser med energi under losse- og tomgangsfasene. Mange forbruker- og lettindustrielle modeller har ingen avlastningsmekanisme i det hele tatt - motoren stopper ganske enkelt og starter på nytt, noe som forårsaker høy innkoblingsstrøm ved hver syklus. Hyppige starter forringer motorviklinger og øker elektriske behovsladninger. For periodisk bruk er denne ineffektiviteten akseptabel; for kontinuerlig bruk gjør det driftsøkonomien uholdbar.
Vedlikeholdskrav og langsiktig pålitelighet
Vedlikehold av stempelluftkompressor
Stempelkompressorer har flere slitasjekomponenter - ventiler, stempelringer, sylindervegger, koblingsstenger og håndleddspinner opplever alle mekanisk stress med hvert slag. Typiske vedlikeholdsintervaller og -handlinger inkluderer:
- Hver 500. time: Kontroller og skift ut inntaksfilteret; tømme tank fuktighet; inspiser remspenningen (reimdrevne modeller).
- Hver 1000. time: Skift kompressorolje (smurte modeller); inspiser ventiler for karbonoppbygging eller skade.
- Hver 2000–3000 timer: Ventilbytte - et vanlig feilpunkt. Reedventiler sprekker og mister effektivitet, noe som forårsaker redusert utgangstrykk og økt kraftforbruk.
- Hver 5000–8000 timer: Full overhaling muligens nødvendig - stempelringer, inspeksjon av sylinderboring, utskifting av lager.
Ventilfeil er den hyppigste uplanlagte vedlikeholdshendelsen på stempelkompressorer. En enkelt sprukket utløpsventil på en to-trinns maskin kan eliminere 30–40 % av utgangskapasiteten mens maskinen fortsetter å gå og forbruker strøm — en skjult ineffektivitet som mange operatører ikke oppdager før ytelsesproblemer blir akutte.
Vedlikehold av skrueluftkompressor
Skruekompressorer har langt færre slitedeler i selve kompresjonselementet. Rotorprofilene er designet for langsiktig klaringsstabilitet, og oljeinjeksjonssystemet håndterer smøring og tetting kontinuerlig. Standard vedlikehold for en oljeinnsprøytet skruekompressor inkluderer:
- Hver 1000–2000 timer: Utskifting av luft/olje-separatorelement; oljefilter bytte; bytte av luftinntaksfilter.
- Hver 4.000–8.000 timer: Fullt oljeskift (syntetisk olje forlenger intervallene); kjølere inspeksjon og rengjøring.
- Hver 20 000–40 000 timer: Overhaling eller utskifting av luftenden (rotorelementet) — den største begivenheten for kapitalvedlikehold.
Den overhaling av luftenden er dyrt - $ 3000 til $ 15 000 avhengig av kompressorstørrelse - men ved 20 000 timer representerer det en langt lavere vedlikeholdskostnad per driftstime enn kumulative deler og arbeid på en stempelmaskin i samme periode.
Luftkvalitetshensyn
Den quality of compressed air — oil content, moisture, particulates — matters critically in applications like painting, food processing, pharmaceutical manufacturing, electronics assembly, and medical equipment.
- Oljesmurte stempelkompressorer introdusere oljeaerosoler i luftstrømmen. Gjenværende oljeinnhold ved utløpet er typisk 3–5 ppm uten nedstrømsfiltrering, og høyere hvis ringer er slitt. Egnet for generell butikkluft og pneumatisk verktøy; ikke egnet for maling eller kontakt med mat uten riktig filtrering.
- Oljeinjiserte skruekompressorer oppnå 2–3 ppm oljeoverføring med standard skilleelement i god stand. Med høyeffektive koalescerende filtre nedstrøms kan dette reduseres til 0,01 ppm — egnet for de fleste industrielle kvalitetsstandarder.
- Oljefrie skruekompressorer eliminere olje fra kompresjonskammeret helt og levere Klasse 0 luft i henhold til ISO 8573-1 – standarden som kreves i halvlederfabrikker, tappelinjer for mat og drikke og farmasøytiske renrom. Disse enhetene koster 40–80 % mer enn tilsvarende oljeinjiserte modeller og krever mer intensivt vedlikehold av sine tørre rotorbelegg.
- Oljefrie stempelkompressorer (PTFE-belagte ringer, ingen smøring i sylinderen) gir oljefri luft ved lavere strømningshastigheter og er vanlig i tannlege-, laboratorie- og små medisinske applikasjoner.
Hvilke applikasjoner passer til hver kompressortype
| Søknad | Anbefalt type | Grunn |
|---|---|---|
| Hjemmegarasje / DIY-verksted | Stempel | Lav driftssyklus; lavt volum; lav kostnad berettiget |
| Bilkarosseriverksted | Stempel (small shop) / Screw (busy shop) | Avhenger av antall bukter og timer med luftbruk |
| Dekkverksted / servicesenter | Skru | Høyt antall sykluser; kontinuerlig etterspørsel fra flere bukter |
| Produksjon / samlebånd | Skru | 100 % driftssyklus; consistent pressure critical |
| Sandblåsing / slipearbeid | Skru or heavy-duty piston | Høy etterspørsel etter CFM; stempel levedyktig hvis kjøretiden er begrenset |
| Mat og drikke produksjon | Oljefri skrue | ISO 8573 Klasse 0 luft kreves; kontinuerlig plikt |
| Tannlegekontor | Oljefritt stempel eller oljefri rulle | Lav strømning, oljefri luft; intermitterende etterspørsel |
| Byggeplass (bærbar) | Stempel (portable diesel or electric) | Bærbarhet viktig; periodisk bruk av verktøy |
| Høytrykksapplikasjoner (>200 psi) | Flertrinns stempel | Flertrinns stempel can reach 3,000–6,000 psi for PET blow molding, breathing air |
Totale eierkostnader: Et 10-års eksempel
For å gjøre den økonomiske sammenligningen konkret, vurder en 10 hk kompressor som går 2000 timer per år i 10 år til en strømkostnad på 0,12 USD/kWh:
| Kostnadskategori | Stempel Compressor | Skru Compressor (Fixed Speed) | Skru Compressor (VSD) |
|---|---|---|---|
| Innkjøpspris | $2000 | $7500 | $11 000 |
| 10 års energikostnad | ~$26 400 | ~$21 600 | ~$15 600 |
| 10 års vedlikehold | ~$6000 (ventiler, ringer, ombygginger) | ~$4500 (oljer, filtre, separator) | ~$5 000 (oljer, filtre, VSD-service) |
| 10 års totalkostnad | ~$34 400 | ~$33 600 | ~$31 600 |
Den data illustrates a counterintuitive reality: ved selv moderate driftstimer blir stempelkompressorens lavere innkjøpspris fullstendig oppveid av høyere energi- og vedlikeholdskostnader innen 3–5 år . Ved høyere driftstimer (4 000–6 000 timer per år, typisk ved skiftproduksjon), utvides gapet dramatisk til fordel for skruekompressoren.
Dimensjonere kompressoren din riktig
Å underdimensjonere en kompressor - enten det er stempel eller skrue - er like skadelig som å velge feil type. Disse trinnene sikrer riktig størrelse:
- Beregn totalt luftbehov (CFM). List opp alle pneumatiske verktøy og prosesser, noter CFM-forbruket og bruksfaktoren (hvor mye av tiden den faktisk kjører), og summerer den samtidige etterspørselen. Legg til en 25–30 % sikkerhetsmargin for fremtidig utvidelse og systemlekkasjer (lekkasje i typiske industrielle systemer står for 20–30 % av trykkluftproduksjonen ).
- Bestem nødvendig trykk. Størrelse for det høyeste trykkkravet i systemet ditt. Hver 2 psi med overtrykk over det som trengs koster ca 1 % i energi . Unngå overdimensjonert trykk bare for komfort.
- Vurder driftssyklus. Hvis beregninger av total luftbehov viser at kompressoren må gå mer enn 70 % av tiden, kan du gå opp én størrelse eller bytte til en skruekompressor.
- Ta hensyn til høyden. Ved høyder over 1000 m (3300 fot) synker lufttettheten og kompressoreffekten (CFM) synker proporsjonalt. En kompressor som leverer 100 CFM ved havnivå kan kun levere 85–90 CFM ved 1500 m .
- Inkluder nedstrømsbehandling i systemdesignet. Tørkere (kjølte eller tørkemiddel), filtre og avløpsfeller må være dimensjonert for å matche kompressorens ytelse, ikke legges til som ettertanke. En underdimensjonert tørketrommel på en kompressor med riktig størrelse gir deg våt luft - en hyppig og kostbar forglemmelse.
Når en stempelkompressor fortsatt er det riktige svaret
Til tross for de langsiktige effektivitetsfordelene med skruekompressorer, forblir stempelmaskiner det riktige valget i flere veldefinerte situasjoner:
- Krav til svært høye trykk (>200 psi): Flertrinns stempelkompressorer kan nå 3000–6000 psi for fyllestasjoner for pusteluft, blåsing av PET-flasker og hydraulisk akkumulatorlading - trykk som standard industrielle skruekompressorer ikke kan oppnå.
- Bruk av bærbart og eksternt nettsted: Dieseldrevne bærbare stempelkompressorer forblir standarden for konstruksjon, brønnboring og fjerntliggende rørledningsarbeid der anleggsinfrastruktur ikke eksisterer.
- Ekte periodisk bruk (under 4 timer per dag): Et lite verksted som bruker luft i 30–60 minutter per dag trenger ikke skrukompressor. En kvalitets 60-liters totrinns stempelmaskin vil tjene pålitelig i flere tiår under disse forholdene.
- Ekstremt begrensede kapitalbudsjetter: Når kapitalen er virkelig begrenset og driftsforholdene er innenfor driftssyklusgrensene, kan en stempelkompressor bygge bro over gapet – forutsatt at operatøren forstår og respekterer driftssyklusvurderingen.